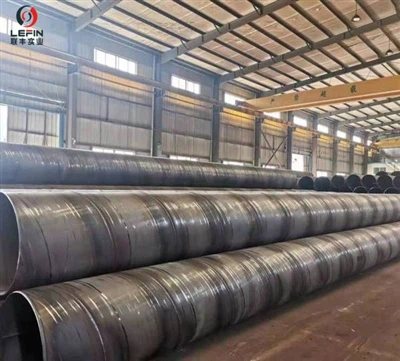
Este artículo analiza las diferencias entre el óxido flotante y la formación de óxido en tuberías de acero. Si la tubería se oxida, ¿cuáles son los métodos y técnicas comunes para eliminar el óxido? ¿Cuáles son los principios específicos, cómo aplicarlos y elegirlos y cuáles son las precauciones?
El óxido flotante y el óxido en los tubos de acero representan dos grados diferentes de estados de corrosión. Las diferencias, métodos de tratamiento y criterios de selección son los siguientes:
I. La diferencia entre oxidación y corrosión
- Óxido flotante: Esto generalmente se refiere a una capa delgada y uniforme de óxido (Fe₂O₃ o Fe₃O₄) que se forma en la superficie de las tuberías de acero durante el almacenamiento o transporte debido a la exposición al aire húmedo. Se adhiere a la superficie sin penetrar profundamente en el material base. Tiene una textura suelta y se puede raspar fácilmente con un objeto duro o papel de lija, dejando al descubierto el brillo metálico intacto. El óxido flotante no afecta la resistencia estructural del material.
- Oxidación:Esto se refiere a la situación en la que el óxido ha penetrado profundamente en el metal, creando picaduras de corrosión extensas o localizadas. La capa de óxido es gruesa y dura, presenta un color marrón-rojizo (Fe₂O₃·xH₂O) y está fuertemente adherida al material base. Después de retirarla, la superficie del metal dejará hoyos desiguales, lo que afectará significativamente la sección transversal-y la capacidad de carga-del material, y es un defecto que debe abordarse.
II. Métodos, principios y aplicaciones comunes de eliminación de óxido
| Métodos de descalcificación | Métodos principales | Principio | Escenarios de aplicación típicos |
| Eliminación mecánica de óxido. |
1. Eliminación manual de óxido (utilizando cepillos de alambre de acero, papel de lija)
2. Eliminación de óxido con herramientas eléctricas (utilizando amoladoras angulares, ruedas eléctricas de alambre de acero)
3. Eliminación de óxido mediante disparos (explosión) (utilizando proyectiles de alta-velocidad para el impacto) |
Retire y rompa la capa de óxido y las incrustaciones de óxido mediante fricción física o fuerza de impacto. |
1. Tratamiento de óxido flotante, reparación de áreas pequeñas (herramientas manuales/eléctricas)
2. Pretratamiento-a gran escala-, que requiere una cierta rugosidad de la superficie (grado Sa2,5) para mejorar la adhesión del recubrimiento (granallado-). |
| Eliminación química de óxido | Lavado ácido (comúnmente usando ácido clorhídrico, ácido sulfúrico y ácido fosfórico) | La capa de óxido se disuelve mediante la reacción química entre el ácido y los óxidos metálicos para formar sales solubles. | Este proceso se lleva a cabo en una fábrica, para manipular componentes de formas complejas-y paredes internas de tuberías. Requiere un control estricto de la concentración de ácido, temperatura y duración. |
| Eliminación de óxido a la llama | Utilice una llama de oxígeno-acetileno para calentar la superficie. | Al utilizar altas temperaturas, la capa de óxido y el material base tienen diferentes coeficientes de expansión térmica, lo que hace que se despeguen y, al mismo tiempo, eliminan la humedad de la superficie. | Se utiliza principalmente para capas gruesas de óxido, secciones gruesas de acero con películas de pintura viejas o superficies contaminadas y húmedas. Después del procesamiento, los residuos sueltos deben limpiarse inmediatamente con herramientas eléctricas. |

III. Cómo elegir y consideraciones importantes
Criterios de selección:
- Grado de oxidación:El óxido ligero o flotante se puede tratar con herramientas manuales o eléctricas; La oxidación de moderada a severa con incrustaciones de óxido requiere granallado o lavado con ácido.
- Condiciones y Costo de Construcción:Las reparaciones in situ a menudo utilizan métodos mecánicos; La prefabricación de fábrica y el procesamiento a gran escala- pueden utilizar granallado o lavado con ácido, que son muy eficientes y garantizan una calidad uniforme.
- Requisitos del proceso posterior:Si se requiere pintura, el granallado puede alcanzar simultáneamente niveles de limpieza (como Sa2.5) y rugosidad, lo que lo convierte en la mejor opción.
- Protección y seguridad del medio ambiente:El lavado químico con ácido requiere la manipulación de líquidos residuales, con altos requisitos medioambientales; El chorreado de arena en el sitio- requiere medidas de protección contra el polvo.
Notas:
- Seguridad ante todo:Durante el funcionamiento, asegúrese de usar gafas protectoras, máscaras (ya sea a prueba de polvo-o anti-tóxicas) y guantes. Para el pulido con chorro de arena y la eliminación del óxido con llama, se deben tomar medidas estrictas de aislamiento contra incendios.
- Limpieza a fondo:Después de eliminar el óxido, todo el polvo, abrasivos y residuos de la superficie deben eliminarse utilizando aire comprimido seco o un cepillo para lograr una apariencia "blanca".
- Protección oportuna:La superficie metálica recién procesada tiene una alta actividad y es propensa a oxidarse nuevamente al cabo de unas horas. Es necesario aplicar imprimación o tomar otras medidas antiherrumbre dentro de 4 a 8 horas.
- Estándar de inspección:Consulte la norma nacional "GB/T 8923.1-2011 Tratamiento superficial del acero antes del recubrimiento". Seleccione el método de tratamiento y el nivel de limpieza adecuados según el grado de oxidación.
Resumen de recomendaciones:
Para el óxido superficial, se pueden utilizar herramientas eléctricas sencillas para esmerilar. Para tuberías de acero oxidadas, para garantizar-la prevención de la corrosión a largo plazo, se recomienda utilizar granallado (o granallado) para eliminar el óxido según el estándar Sa2.5 y luego aplicar el recubrimiento lo antes posible.

Métodos industriales de eliminación de óxido:
1.Granallado para eliminación de óxido.
- Este es el método de tratamiento previo-más común y eficiente en las fábricas. Su principio es utilizar una rueda giratoria de alta-velocidad para proyectar con fuerza una gran cantidad de pequeñas bolas de acero sobre la superficie del acero bajo el efecto de la fuerza centrífuga, como una "tormenta de metal", eliminando instantáneamente la capa de óxido y las incrustaciones de óxido. Tiene una velocidad de procesamiento rápida, una calidad uniforme y simultáneamente puede formar una rugosidad uniforme en la superficie del acero, lo que lo hace particularmente adecuado para secciones y placas de acero a gran-escala en la operación de la línea de ensamblaje antes del recubrimiento.
2. Eliminación de óxido mediante granallado
- El principio y el efecto son muy similares a los del granallado. La principal diferencia radica en el tipo de medio del proyectil utilizado, que son recortes de alambre de acero (formas cilíndricas cortas). Los recortes de alambre de acero tienen bordes afilados y una fuerza de impacto más fuerte, lo que los hace más efectivos para eliminar capas de óxido gruesas y rebeldes y arena de la superficie de fundición. Al igual que el granallado, el medio se puede reciclar y normalmente se lleva a cabo en un ambiente interior cerrado.
3. Pulido con chorro de arena para eliminar el óxido
- Este proceso utiliza aire comprimido como fuente de energía para crear un chorro de alta-velocidad, que luego rocía materiales abrasivos (como arena de cuarzo, escoria de cobre, etc.) sobre la superficie de la pieza de trabajo para su limpieza. Su mayor ventaja es su extrema flexibilidad, ya que no está limitado por la forma o el tamaño de la pieza de trabajo y puede manipular con precisión cualquier pieza. Es el método preferido para-construcción in situ, reparaciones locales y procesamiento a gran-escala. Sin embargo, sus desventajas incluyen grandes cantidades de polvo y altos niveles de ruido, y se requieren estrictas medidas de protección ambiental y laboral.
4. Decapado ácido para eliminar óxido
- Este es un método químico en el que el acero se sumerge en una solución ácida (como ácido clorhídrico o ácido sulfúrico) y, a través de la reacción química entre el ácido y el óxido, la capa de óxido y las incrustaciones de óxido se disuelven. Su ventaja es que puede manejar piezas de trabajo con formas- extremadamente complejas (como roscas, paredes internas de tuberías) sin puntos ciegos y la pieza de trabajo no se deformará. Sin embargo, este proceso genera una solución ácida residual y existen altos requisitos para el tratamiento de protección ambiental. Además, la superficie después del tratamiento es lisa y se requiere un tratamiento adicional de fosfatación o pasivación para aumentar la adherencia de la pintura.

Resumen:
Para el procesamiento por lotes en la fábrica, se utiliza granallado; para procesar piezas fundidas o capas gruesas de óxido, se puede utilizar una limpieza con chorro de arena; las-reparaciones in situ y los componentes especiales no pueden prescindir del pulido con chorro de arena; para el manejo de piezas complejas y de precisión se considera el decapado.