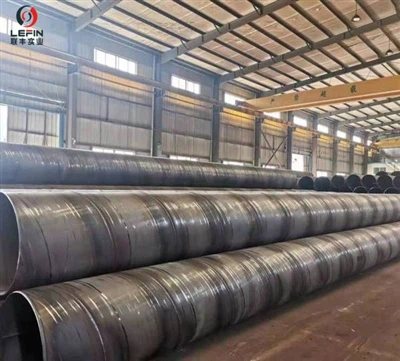
Seamos claros: por qué son importantes los recubrimientos
Si ha estado en el negocio de las tuberías por un tiempo, sabrá que la corrosión no es algo con lo que "tratará más adelante". Se come las ganancias, provoca fugas y cierra proyectos. Para las tuberías de acero que van a campos petrolíferos, redes de agua, plantas químicas o calefacción urbana, el recubrimiento anticorrosión adecuado puede fácilmente duplicar (a veces triplicar) la vida útil. Y no estamos hablando de teoría. A lo largo de los años, hemos visto que las tuberías revestidas duran décadas más que el acero desnudo.
A continuación te guiaré a través de2PE, 3PE, 3PP, TPEP, FBE, 2FBE, pintura líquida epoxi/poliuretano (interior y exterior), ytubos aislados(anticorrosión + espuma térmica). La mayoría de los compradores con los que trabajamos tienen entre 30 y 50 años y se ocupan de especificaciones, adquisiciones o ingeniería de campo, por lo que me saltaré tonterías y les daré detalles reales del proceso.
Todo buen trabajo de recubrimiento comienza con la misma columna vertebral: preparación de la superficie hasta SA 2.5 (o mejor), calentamiento, aplicación del recubrimiento, enfriamiento y una batería de comprobaciones. Entremos en cada tipo.
Epoxi fusionado: las opciones de capa simple y doble
FBE de una sola-capa (el caballo de batalla)
FBE es un polvo termoestable. Piense en ello como una piel dura y resistente a los químicos que también funciona bien con la protección catódica.
Cómo lo hacemos realmente en el taller:
Primero, granallado abrasivo hasta SA 2,5, con un patrón de anclaje de alrededor de 50 a 100 µm. Sin atajos.
Luego, el calentamiento por inducción eleva la tubería a 230-250 grados.
Las pistolas electrostáticas disparan el polvo epoxi sobre la superficie caliente. El polvo se derrite, fluye y cura en aproximadamente 30 a 60 segundos. Casi puedes verlo convertirse en una película suave.
El enfriamiento rápido con agua detiene el curado excesivo.
Espesor típico: 250–400 µm.
Donde lo recomendamos:Líneas enterradas o sumergidas, distribución de gas, plantas de ósmosis inversa. Fiable y rentable-eficaz.
FBE de doble-capa (2FBE): cuando una sola capa no es suficiente
A veces se necesita más resistencia al impacto y la abrasión (por ejemplo, relleno rocoso o manejo brusco durante la instalación).. 2FBE agrega una segunda capa de epoxi más resistente encima de la primera, lo que le brinda un espesor total de alrededor de 600 a 1000 µm. El proceso es casi el mismo que el de una sola-capa, excepto que aplicamos dos pasadas de polvo antes de curar. Sin pegamento, sin poliolefina. Muchos operadores eligen 2FBE en lugar de 3PE en terrenos difíciles porque es más simple pero aún así muy robusto.
Sistemas de tres-capas: 3PE y 3PP
Si estás ejecutando una tubería de gran-diámetro, es probable que hayas especificado 3PE o 3PP. Son estándares de la industria por una buena razón: obtienes la adhesión del FBE más la fuerza mecánica de las poliolefinas.
Capa por capa (de adentro hacia afuera):
Capa 1 – Imprimación FBE (150–300 µm):Se adhiere al acero y bloquea la corrosión.
Capa 2 – Adhesivo copolímero (150–300 µm):Une el epoxi y el plástico exterior.
Capa 3 – Polietileno (para 3PE) o polipropileno (para 3PP):Normalmente entre 1,5 y 3,5 mm de espesor. Recibe los golpes y mantiene la humedad fuera.
Cómo lo elaboramos en la planta:
Explosión y calor (igual que FBE).
Pulverización electrostática de FBE.
Mientras el FBE aún está reactivo (no completamente curado), extruimos el copolímero adhesivo alrededor de la tubería.
Luego extruya inmediatamente la capa exterior de PE o PP.
La refrigeración por agua mantiene todo junto. Si cortas una sección transversal-, verás tres capas distintas, sin delaminación.
3PE vs 3PP: ¿cuál es la verdadera diferencia?Temperatura. 3El PP puede soportar temperaturas de servicio de hasta 110 grados, mientras que el 3PE alcanza un máximo de entre 70 y 80 grados. Entonces, para líneas de vapor o aceite caliente, elija 3PP. Para agua, gas o aceite ambiental, 3PE es más económico y perfectamente adecuado.
Dos-PE y PP de dos capas: más sencillo pero limitado
2PE y 2PP omiten por completo la imprimación epoxi. Sólo una capa adhesiva más la capa exterior de polietileno/polipropileno. Proceso: chorrear, calentar, aplicar-copolímero termofusible, extruir PE/PP, enfriar.
Sí, es más barato y más rápido. Pero la resistencia a la desunión catódica es notablemente menor. ¿Honestamente? Hoy en día rara vez recomendamos 2PE para aplicaciones críticas. Algunos clientes todavía lo usan para líneas temporales de baja-corrosión o como imprimación de taller antes del recubrimiento en campo. Sólo tenga en cuenta las compensaciones.
TPEP: un híbrido que funciona bien para tuberías de agua
TPEP significa polietileno termoproyectado + híbrido FBE. Vemos que cada vez más autoridades del agua especifican esto.
Qué es:
Dentro de la tubería:Recubrimiento FBE (300–500 µm). Suave, de baja fricción, no-tóxico. Ideal para flujo y agua potable.
Fuera de la tubería:Revestimiento de 3PE o PE modificado (1,5–2,5 mm). Duro y resistente a la corrosión-.
Cómo se produce:El interior recibe FBE a través de una lanza giratoria o un cabezal electrostático. Mientras tanto, el exterior pasa por el proceso 3PE estándar, pero se puede realizar en pasadas separadas o simultáneamente. Una vez hecho esto, no necesita ningún revestimiento-aplicado en el campo. Para redes de transmisión de agua de gran-diámetro, TPEP se está convirtiendo en la opción preferida.
Pintura líquida en aerosol interna y externa: epoxi, poliuretano, poliurea
No todas las tuberías quedan enterradas. Para líneas aéreas-, servicio interior o mejora del flujo interno, los recubrimientos líquidos están perfectamente bien y, a menudo, son más baratos.
Recubrimientos de flujo interno
Usamos epoxi líquido de alto-espesor (400–1000 µm), a veces epoxi cargado de poliuretano o cerámica-.
Proceso:
Voladuras internas a SA 2.5.
Cabezal rociador centrífugo o pistola airless que recorre la tubería.
La tubería gira para obtener una cobertura uniforme.
Curar en horno o a temperatura ambiente, dependiendo de la resina.
¿Por qué molestarse? Un buen recubrimiento interno eleva el coeficiente de Hazen-Williams por encima de 150, previene la tuberculosis y detiene el crecimiento microbiano. Tus bombas te lo agradecerán.
Recubrimientos atmosféricos externos.
Para tuberías que se encuentran sobre el suelo o sobre puentes/ascendentes marinos: poliuretano acrílico, poliurea alifática o epoxi rico en zinc-.
Proceso:
Arena y luego aplica una imprimación epóxica rica en zinc-.
Acabado con poliuretano de color. Espesor total típico: 300–600 µm.
Se aplica con spray airless o brazos robóticos. Sencillo, eficaz y resistente a los rayos UV-.
Cuando también necesitas aislamiento: tuberías pre-aisladas
La calefacción urbana, los oleoductos en el permafrost y los conductos de vapor exigen tanto protección contra la corrosión como aislamiento térmico. La solución clásica: una tubería aislada de tres-capas.
Capas (desde el acero hacia afuera):
Tubería de acero (ya recubierta con FBE o 3PE para protección contra la corrosión)
Espuma de poliuretano (PUR o PIR): normalmente de 30 a 80 mm de espesor
Carcasa exterior: HDPE o camisa de acero
Cómo se elabora en una fábrica:
Primero, la tubería de acero recibe su capa anticorrosión (FBE/3PE).
La tubería pasa a una línea de espuma. Los espaciadores de plástico lo mantienen centrado dentro de la carcasa exterior.
La espuma de poliuretano se inyecta en el espacio anular, ya sea en un molde o mediante un proceso de tubería continua-en-tubería.
Simultáneamente se añade la carcasa exterior (HDPE extruido o acero soldado).
También podemos hacer una espuma totalmente adherida (sin espacio de aire). Para uso a alta-temperatura (hasta 140 grados), sustituimos la espuma PIR o la lana mineral en lugar de PUR.
Control de calidad: la parte no-negociable
Un recubrimiento solo es bueno si no tiene defectos-. Seguimos las normas ISO 21809, DIN 30670, AWWA C210 y probamos cada tubería.
Esto es lo que comprobamos:
| Prueba | Cómo | Criterios de aprobación |
|---|---|---|
| Detección de vacaciones (estenopeica) | Probador de chispa, 5–25 kV | sin chispas |
| Adhesión | Arrancar-o-cortar en cruz | Mayor o igual a 10 MPa para epoxis |
| Resistencia al impacto | Peso en caída (ASTM G14) | Sin grietas a la energía especificada |
| Desvinculación catódica | 28 días a 65 grados | Radio menor o igual a 8 mm |
| Espesor | calibre magnético | Dentro del rango de especificaciones |
| Porosidad | Electrolítico | Sin poros visibles |
También realizamos controles dimensionales, dureza y resistencia a los rayos UV (para acabados). Aburrido pero necesario.
Concluyendo
No existe el "mejor" recubrimiento: solo el que se adapta mejor a su entorno, temperatura, condiciones de manipulación y presupuesto.
¿Líneas de metro agresivas?Vaya 3PE o 2FBE.
¿Fluidos a alta-temperatura (110 grados)?3PP es tu amigo.
¿Las tuberías de agua necesitan un interior liso y un exterior resistente?Merece la pena observar de cerca el TPEP.
¿Aire{0}}sobre el suelo o con baja-corrosión interna?Las pinturas líquidas en aerosol hacen el trabajo.
¿Fluidos calientes o permafrost?Las tuberías pre-aisladas con espuma de poliuretano son la respuesta comprobada.
EnACERO LEFÍN, operamos líneas de recubrimiento para diámetros desde 20 mm hasta 2500 mm. Hemos aplicado todos los sistemas descritos aquí y podemos ayudarle a elegir el correcto.
¿Necesita un plan de recubrimiento específico-para el proyecto, muestras o un recorrido por nuestra planta? Solo ponte en contacto. Asegurémonos de que la inversión en su oleoducto dure décadas, no años.
Parte anterior de esta serie:
*Cómo elegir revestimientos de epoxi-poliolefina para tuberías de acero (FBE, 2FBE, 2/3PE, 3PP, TPEP)*